


Kérdezzen meg öt fémbeszállítót, hogy melyik alumíniumötvözetet használják leggyakrabban, és valószínűleg öt különböző választ fog kapni. A zavart nem az adatok hiánya okozza. Ez nézőpont kérdése. A megmunkált szerkezeti elemek között a 6061 az alapértelmezett minőség. Tartályokhoz, szekrényekhez és edényekhez használt keresztben hengerelt lap, 3003 vezeték. A nyomás alatti öntőberendezésben az igásló A380, Ázsiában ADC12 néven, Európában pedig AlSi8Cu3Fe néven ismert. A mérnök számára ezért a leghasznosabb válasz nem egyetlen ötvözetszám, hanem annak világos áttekintése, hogy mely ötvözetek dominálnak az egyes folyamatokban, és miért.
Ez a cikk lebontja az alumíniumötvözet rendszert, összehasonlítja az idézetekben és rajzokban szereplő minőségeket, és elmagyarázza, hogyan kell kiválasztani a megfelelő anyagot az alkatrészhez. Gyakorlati beszerzési tanácsokkal zárul a megmunkált és fröccsöntött alkatrészekhez, beleértve a minőségi ellenőrzéseket, amelyek elválasztják a megbízható öntőpartnert az olcsótól.
Kovácsolt ötvözetek versus öntött ötvözetek: Kezdje itt
Az alumíniumötvözeteket először az alakításukhoz használt útvonal alapján osztják fel. A kovácsolt ötvözeteket hengereljük, extrudálják, kovácsolják vagy szilárd formává húzzák, majd tovább dolgozzák fel. Az öntött ötvözeteket megolvasztják és öntőformába öntik. A különbségtétel azért fontos, mert az összetétel határai eltérőek. Az olyan kovácsolt ötvözet, mint a 6061, lappá hengerelhető vagy profilokká extrudálható, de nehéz önteni. Az olyan fröccsöntött ötvözet, mint az A380, kiváló folyékonysággal rendelkezik a formában, de szabványos hengerelt lemezként nem kapható.
Ezután minden családot hőkezelhető és nem hőkezelhető csoportokra osztanak. A nem hőkezelhető ötvözetek, amelyek magukban foglalják az 1000-es, 3000-es és 5000-es sorozatot is, a hengerlés, húzás vagy hidegmegmunkálás során fellépő húzószilárdulás következtében erősödnek meg. A hőkezelhető ötvözetek, mint például a 2000-es, 6000-es és 7000-es sorozatot oldatos hőkezeléssel erősítik meg, majd mesterséges öregítéssel, ami gyakran olyan temperációval végződik, mint például a T6. Ez a temperálási lépés kétszer-háromszorosára növelheti a folyáshatárt az izzított állapothoz képest, ezért ugyanaz a fokozatszám nagyon különböző alkalmazásokban jelenhet meg.
Ez a különbségtétel megmagyarázza, hogy a lemezszállító és a présöntvény-beszállító miért ad különböző választ ugyanarra a kérdésre. Azt az ötvözetet jelentik, amelyik a legjobban teljesít a saját folyamatukban. A teljes alumíniumöntési folyamatot, az olvasztástól a befejezésig, lefedi nálunk útmutató az alumínium öntéshez ; itt magukra az anyagokra összpontosítunk.
Az ötvözetszámozási rendszer: Osztályok leolvasása egy pillantással
A legtöbb kereskedelmi forgalomba hozott alumíniumminőség a négy számjegyű Aluminium Association rendszert követi. Az első számjegy a fő ötvözőelemet jelöli. Az alábbi táblázat összefoglalja a nyolc megmunkált sorozatot és az egyes számok üzenetét.
| sorozat | Fő ötvözőelem | Erősítő módszer | Tipikus alkalmazások |
|---|---|---|---|
| 1xxx | Nincs (minimum 99% alumínium) | Hideg munkavégzés | Elektromos vezetékek, vegyszertartályok, reflektorok |
| 2xxx | Réz | Hőkezelés | Repülőgép-szerkezetek, kötőelemek, nagy szilárdságú megmunkált alkatrészek |
| 3xxx | mangán | Hideg munkavégzés | Főzőedények, tárolótartályok, hőcserélő bordák |
| 4xxx | Szilícium | Hőkezelés (some) | Hegesztőhuzal, keményforrasztó lemez, építészeti sajtolás |
| 5xxx | Magnézium | Hideg munkavégzés | Tengerészeti hardver, nyomástartó edények, autókarosszéria panelek |
| 6xxx | Magnézium Silicon | Hőkezelés | Szerkezeti keretek, gépek, autóalkatrészek, létrák |
| 7xxx | Cink | Hőkezelés | Repülési szerelvények, nagy teljesítményű sportszerek, szerszámok |
| 8xxx | Egyéb elemek (lítium, vas stb.) | Változó | Speciális alkalmazások, fólia, csomagolás |
Az öntött ötvözetek más gyorsírást használnak. Az Alumínium Szövetség az öntvényminőségeket egy vezető betűvel sorolja fel, például A356 vagy A380, ahol a betű kisebb összetételváltozatokat jelöl. A japán és ázsiai nyomógörgők az ADC jelölést használják, így az ADC12 kémiailag hasonló az A380-hoz. Az európai szabványok gyakran ugyanarra az anyagra hivatkoznak, mint az AlSi8Cu3Fe, amely közvetlenül írja le a névleges szilícium-, réz- és vastartalmat. Amikor nemzetközi árajánlatot kap, ellenőrizze, hogy melyik szabványra hivatkozik, mielőtt összehasonlítja a beszállítók összetételét.
A hat kovácsolt ötvözet, amelyet minden idézetben látni fog
A piac széles, de a minőségek kis készlete lefedi a megmunkált és lemezalkatrészek túlnyomó részét. Ez a hat folyamatosan megjelenik a műszaki rajzokon és a beszállítói katalógusokban.
1100
Kereskedelmi tisztaságú alumínium kivételes korrózióállósággal, hővezető képességgel és alakíthatósággal. A szilárdság alacsony, ezért ott használják, ahol a formázási mélység, az elektromos vagy hőteljesítmény fontosabb, mint a teherbírás.
- Tipikus folyáshatár: 34 MPa (O hőmérséklet)
- Fólia, reflektorok, névtáblák, vegyszerek
3003
A leggyakoribb 3000-es sorozat. A mangán nagyjából 20%-kal nagyobb szilárdságot ad, mint az 1100, miközben megőrzi az alakíthatóságot és a hegeszthetőséget.
- Tipikus folyáshatár: 145 MPa (H14)
- Tárolótartályok, hőcserélők, konyhai eszközök
5052
A legerősebb az elterjedt nem hőkezelhető ötvözetek közül. Kiváló korrózióállóság tengeri környezetben és jó kifáradási szilárdság.
- Tipikus folyáshatár: 193 MPa (H32)
- Üzemanyagtartályok, tengeri hardverek, nyomástartó edények
6061
A legjobban kiegyensúlyozott általános célú minőség. Hőkezelhető, hegeszthető, megmunkálható és szinte minden termékformában elérhető. Ez az az ötvözet, amelyhez a legtöbb gépgyár alapértelmezés szerint nyúl.
- Tipikus folyáshatár: 276 MPa (T6)
- Vázak, autókonzolok, precíziós megmunkálású alkatrészek
6063
Kisebb szilárdság, mint a 6061, de sokkal jobb extrudálási sebesség és felületi minőség. Az építészeti profilok és dekoratív felületek szabványos választása.
- Tipikus folyáshatár: 214 MPa (T6)
- Ablakkeretek, kapaszkodók, LED hűtőbordák
7075
A nagy szilárdságú opció. A cink acélhoz közeli szilárdságot biztosít T6 állapotban, de a megmunkálhatóság és a korrózióállóság nehezebben kezelhető, és a költségek is magasabbak.
- Tipikus folyáshatár: 503 MPa (T6)
- Repülőgép szerelvények, forma alapok, versenykerékpár alkatrészek
Beszerzési szempontból a fenti hat minőség megfelel az alumínium iránti kereslet nagy részének lemez, lemez, rúd, cső és profil formájában. Ha egy rajz minőségi osztály nélkül „alumíniumot” ír elő, a 6061-T6 a legbiztonságosabb alapértelmezett a megmunkált alkatrészekhez, és a 3003 az ésszerű alapértelmezett a fémlemezmunkákhoz. A két alapértelmezés közötti rés az, ahol a legtöbb anyagkiválasztási hiba történik.
Miért a 6061 a leggyakrabban használt általános célú ötvözet?
Ha az egyik osztálynak a "leggyakrabban használt alumíniumötvözet" címet kell viselnie, akkor a 6061 a legerősebb jelölt a megmunkált és szerkezeti alkatrészekre. Az ötvözet 0,4-0,8% szilíciumot és 0,8-1,2% magnéziumot tartalmaz, amelyek a mesterséges öregítés során magnézium-szilicidet képeznek. Ez a csapadékos keményítő mechanizmus körülbelül 276 MPa folyáshatárt produkál a T6 temperációban, ami nagyjából háromszorosa a lágyított 1100-nak, miközben a nyúlást 12% felett tartja.
A gyakorlati előnyök magyarázzák dominanciáját. A 6061 jól hegeszt a legtöbb szabványos töltőhuzallal, tisztán megmunkálható, és eloxálható ésszerűen egyenletes felületre. Lemez, rúd, cső, extrudálás és kovácsolás formájában kapható. Az ellátási láncok mélyek, így az átfutási idők és az árak stabilak maradnak. A tervezők nagyra értékelik a másodlagos műveletekre, például a fúrásra, menetfúrásra és CNC-marásra való kiszámítható reakcióját is.
Az indulatmegjelölések számítanak az idézetek összehasonlításakor. A 6061-T6 és a 6061-T4 rúd folyáshatára, megmunkálhatósága és végső keménysége eltérő, annak ellenére, hogy az összetétel azonos. Ha a szállítója a "6061"-et indulat nélkül idézi, kérje a teljes megnevezést. A szerkezeti és megmunkált alkatrészek esetében a T6 a domináns specifikáció. A formázott lemezalkatrészeknél az O vagy H temper megfelelőbb lehet, és a rossz megadása hajlításkor repedést vagy menetformálás közbeni csupaszodást okozhat.
Az építészet általános összehasonlítása a 6063, amely az extrudálási sebességgel és a felület minőségével kereskedik. Az alábbi táblázat azt mutatja, hogy hol különbözik a két fokozat.
| Tulajdonság (T6 Temper) | 6061-T6 | 6063-T6 |
|---|---|---|
| Szakítószilárdság | ~310 MPa | ~241 MPa |
| Termőerő | ~276 MPa | ~214 MPa |
| Szakadási nyúlás | 12-17% | 12-18% |
| Extrudálási sebesség | Mérsékelt | Magas |
| Eloxáló megjelenés | Jó | Kiváló |
| Tipikus megmunkált alkatrészek | Tartók, házak, szelepek | Profilok, sínek, kárpitok |
A megkülönböztetés akkor számít, ha megmunkált házakat vagy szerkezeti konzolokat vásárol. A 6061-T6 alkatrésznek csaknem 30%-kal nagyobb a folyáshatára, mint a megfelelő 6063-T6 alkatrésznek, így a fokozatváltás a geometria megváltoztatása nélkül megváltoztatja a végtermék mechanikai teljesítményét. Ha a rajz nem tartalmazza a követelményt, akkor gyakran a legolcsóbb árajánlat nyer, és előfordulhat, hogy a telepített termék nem bírja túl a tervezett szervizterhelést.
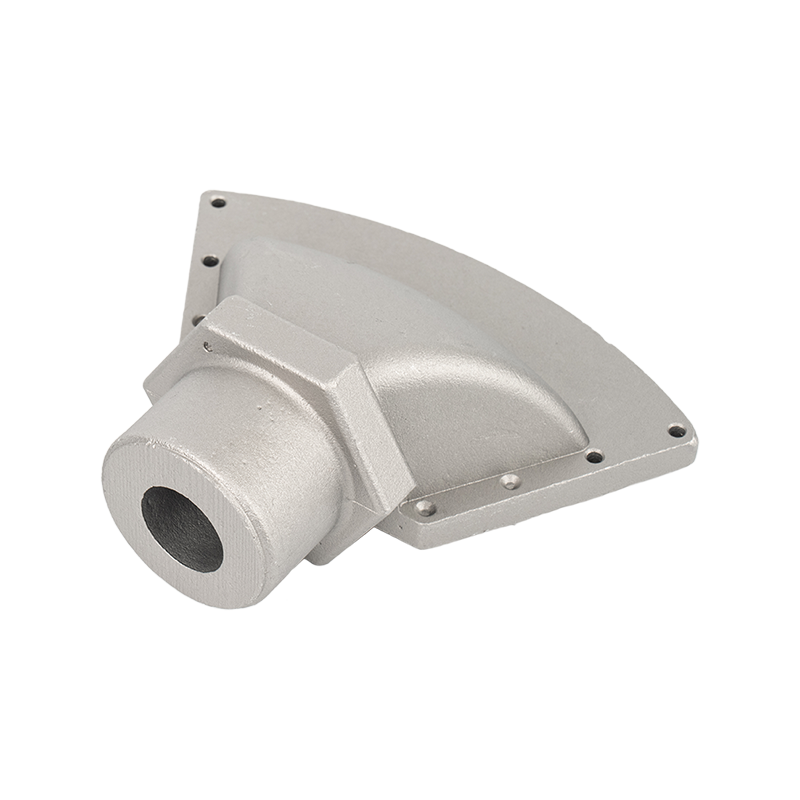 Magas-Strength Aluminum Alloy Castings for Structural Components Ez az öntési lehetőség kiemeli az A380 (ADC12) ötvözetet, amelynek magas szilíciumtartalma kiváló folyékonyságot biztosít vékonyfalú fröccsöntéshez, míg a réz keménységet és megmunkálhatóságot biztosít – ideális házakhoz, konzolokhoz és szivattyúalkatrészekhez. Termék megtekintése →
Présöntvény ötvözetek: A válasz megváltozik egy öntödében
Ha az alkatrészt présöntéssel, nem pedig megmunkálással állítják elő, a leggyakoribb alumíniumötvözet az A380, más néven ADC12. Az A380 magas szilícium-, réz- és alumíniumtartalmú kis mennyiségű vasat, mangánt és magnéziumot tartalmaz. A nagyjából 8%-os szilíciumtartalom kiváló folyékonyságot biztosít az olvadt fémnek, ami elengedhetetlen a vékonyfalú üregek kitöltéséhez. A rézadalék növeli a keménységet és a megmunkálhatóságot. Az eredmény egy sokoldalú ötvözet, amely lefedi a házakat, a konzolokat, a szivattyú alkatrészeket és a szerkezeti burkolatokat.
Az öntési minőségek különböznek a kovácsolt minőségektől, mert eltérőek a követelmények. A présöntvény-ötvözetnek ellenállnia kell a forró szakadásnak a megszilárdulás során, nem léphet túlzottan reakcióba az acélszerszámokkal, és könnyen kell folynia a töltési szakaszban. A tiszta alumínium és számos kovácsolt kompozíció gyengén teljesít ilyen körülmények között. Ezért nem fogja látni a 6061-et a hagyományos nyomásos présöntési eljáráshoz; túl nagy zsugorodási és porozitási kockázattal megszilárdul. Amikor a tervezőknek kovácsolt minőségű tulajdonságokra van szükségük, az alkatrészt rúdból vagy lemezből megmunkálják, ahelyett, hogy megpróbálnák önteni.
A gyakori présöntési minőségek a következők:
- A380 / ADC12 - jó szilárdságú, nyomásálló és hővezető képességű általános igásló.
- A383 / ADC10 - valamivel magasabb szilíciumtartalom a még jobb folyékonyság érdekében geometriailag összetett részeken.
- A360 - nagyobb korrózióállóság és jobb nyomástömörség a hidraulikus és pneumatikus alkatrészeknél.
- A356 / A357 - hőkezelhető öntvényötvözetek, ahol a hajlékonyság és a szerkezeti jóváhagyás számít, általában kisnyomású vagy gravitációs öntvényben.
- AlMg5Si2 (518-as család) - a legjobb korrózióállóságú alumínium-magnézium ötvözet, amely eloxálható is, bár a magnéziumban gazdag ötvözetek különleges kezelést igényelnek az olvasztás során.
| Ötvözet | Szakítószilárdság (MPa) | Hozamszilárdság (MPa) | Megnyúlás (%) | Tipikus alkalmazás |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Tokozatok, konzolok, elektromos szerszámházak |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Vékonyfalú komplex házak |
| A360 | ~317 | ~165 | 4.0 | Pneumatikus és hidraulikus alkatrészek |
| A356-T6 | ~262 | ~186 | 6.0 | Szerkezeti öntvények, keréktárcsák, konzolok |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Tengeri és élelmiszerrel érintkező alkatrészek |
Az A380 és A356 közötti döntés gyakran a falvastagságon és a rugalmasságon múlik. Az A380 kevesebb hibával tölti ki a vékony metszeteket és összetett geometriákat, így dominál a nagy volumenű házaknál és kereteknél. Az A356 a T6 hőkezelést követően nagyjából hat-tízszer nagyobb nyúlást biztosít, ami azoknál az alkatrészeknél számít, amelyeknek inkább deformálódniuk kell, nem pedig ütés vagy vibráció hatására. Az öntvényszállító, aki megérti mindkét családot, javasolhatja a megfelelőt a szerszámok vágása előtt, így elkerülhető a későbbi költséges szerszámmódosítás.
Az egyedi fröccsöntvények gyártói esetében az ötvözetről szóló döntést általában az ajánlattételi szakasz elején hozzák meg. A rajz megadhat egy kovácsolt minőséget, de ha az alkatrész geometriáját öntéshez tervezték, az ügyfél mérnöki csapata általában egy egyenértékű öntési minőséget hagy jóvá, például A380 vagy A356. Ezt a helyettesítést ellenőrizni kell a nyomási követelmények, a korróziónak való kitettség és az öntés utáni befejezési igények alapján.
 Alumínium-cink ötvözet korrózióálló öntvények Az igényes környezetekhez tervezett alumínium-cink öntvény korrózióállóságot és szerkezeti szilárdságot kínál. Alkalmas kültéri vagy enyhén korrozív alkalmazásokhoz, és támogatja az egyedi geometriát a precíziós fröccsöntéssel és CNC megmunkálással. Termék megtekintése →
Gyakorlati kiválasztási keretrendszer alkatrészeihez
Egyetlen „leggyakoribb” válasz memorizálása helyett a mérnököknek össze kell hasonlítaniuk a terhelést, a környezetet és a gyártási útvonalat. Az alábbi táblázat a tárgyalt minőségek hozzávetőleges folyáshatárát mutatja, így egy pillantással láthatja a tartományt.
Az erő csak egy tengely. A következő ellenőrzőlista azokat a kérdéseket tartalmazza, amelyeket a beszerzési mérnöknek fel kell tennie az osztályzat rögzítése előtt.
- Mechanikai terhelés: Statikus, ciklikus, ütési vagy lökésszerű terhelések. A nagyobb igénybevétel általában a 6xxx vagy 7xxx kovácsolt minőség vagy a hőkezelt öntvény, például az A356-T6 felé tolja.
- Expozíciós környezet: Sós levegő, páratartalom, ipari vegyszerek vagy élelmiszerrel való érintkezés. A nem hőkezelhető 5xxx ötvözetek és A360-as öntvények vezetnek a korrózióállóság terén.
- Üzemi hőmérséklet: Az alumínium alacsony hőmérsékleten is jól megőrzi szilárdságát, de 150°C felett a kúszás is aktuálissá válik. Ellenőrizze az edzettséget és a bevonatot forró alkalmazásokhoz.
- Gyártási útvonal: A fémlemezgyártáshoz 3xxx és 5xxx; extrudálás 6xxx; megmunkálás a 6061 és 7075 lemezburkolatokról; présöntés A380, A383 vagy A360.
- Csatlakozás: A hegesztés a 6061, 5052 és 3003 típusokat részesíti előnyben. Egyes 7xxx ötvözetek nehezen hegeszthetők, és speciális töltőanyagot igényelnek.
- Felületi igény: Az eloxálás minősége ötvözetenként eltérő. A 6063 és 5052 tiszta fényes felületet biztosít; a magas réztartalmú ötvözetek nem.
- Költség és elérhetőség: A 3003 és 6061 rendelkezik a legmélyebb ellátási lánccal és a legalacsonyabb díjakkal. A 7075 és a speciális öntvényötvözetek többe kerülnek, és hosszabb átfutási időt is igénybe vehetnek.
Ez a keret kovácsolt és öntött alkatrészekhez egyaránt használható. Nem a legmagasabb szám hajszolása a cél, hanem az, hogy az anyagot a domináns meghibásodási kockázathoz igazítsuk. A nyomásciklusnak ellenálló szelepháznak jó kifáradási szilárdságra és nyomástömörségre van szüksége; a kozmetikai külső konzolhoz korrózióállóságra és tiszta eloxált felületre van szükség. Ha a követelményt mondatként leírjuk, általában gyorsabban kiderül, hogy melyik ötvözetcsalád a megfelelő, mint egy tulajdonságtáblázat beolvasása.
Egyedi öntött alumínium alkatrészek beszerzése: Mit kell ellenőrizni rendelés előtt
Az ötvözet kiválasztása után a szállító minőségbiztosítási rendszere meghatározza, hogy a szállított alkatrészek megfelelnek-e a specifikációnak. Az egyedi alumínium fröccsöntésnél négy területre kell figyelni, mielőtt elkötelezné magát egy gyártási megrendelés mellett.
Anyagtanúsítás
Kérjen tanúsítványt, amely tartalmazza az ötvözet összetételét és a használt szabványt. Egy jó hírű öntőüzem minden hőt optikai emissziós spektrométerrel igazol, és nyilvántartást vezet a nyomon követhetőség érdekében. Ha termékére gépjárműipari követelmények vonatkoznak, az üzem minőségbiztosítási rendszerének az IATF 16949 szabványt kell követnie, nem csupán egy általános ISO 9001 tanúsítványt. A két szabvány jelentősen eltér abban, hogy mennyi folyamatirányítást és dokumentációt várnak el a szállítótól.
Porozitás és nyomásállóság
A nyomás alatti présöntvények leggyakoribb hibája a porozitás. Akkor jelenik meg, amikor a beszorult gáz vagy a zsugorodási üregek megnyílnak a megszilárdulás során. A tömítőelemekhez, például a szeleptestekhez és a kompresszorházakhoz adja meg a porozitási osztályt, a szivárgáspróba nyomását és az elfogadható szivárgási sebességet. A felületen egyformának tűnő alkatrészek a beszerelés után nyomás alatt csúnyán meghibásodhatnak, ezért az elfogadási feltételeket a beszerzési rendelésbe be kell írni, nem feltételezni.
Mérettűrések és megmunkálási ráhagyás
A présöntvény ésszerű tűréseket tart fenn, de általában megmunkálásra van szükség a kritikus felületek, menetes furatok és csapágyfuratok esetében. Beszélje meg a beszállítóval, hogy hol kell a megmunkálási készletet tárolni, és hogyan helyezik el az alkatrészt a készülékben. Egy jó beszállító az öntési és megmunkálási folyamatot ugyanazzal a nullapontrendszerrel hajtja végre, hogy elkerülje a halmozási hibákat. Ez még fontosabbá válik, ha az öntvény egy nagyobb szerelvény része, amely megvásárolt csapágyakat, tömítéseket vagy elektromos motorokat tartalmaz.
Befejező és másodlagos műveletek
Az eloxálás, a porbevonat, a kromátátalakítás, a sorjázás, a dobás és a nyomáspróba mind megváltoztatják az öntési projekt költségeit és átfutási idejét. Ellenőrizze, hogy a szállító belsőleg kezeli-e a másodlagos műveleteket. Egy vertikálisan integrált üzem csökkentheti a logisztikai kockázatot és gyorsabban kommunikál a minőségi kérdésekben, mint egy alvállalkozói hálózat. Ha repülőjegy lefoglalása nélkül szeretne felmérni egy szállítót, a gyártási szint virtuális körbejárása hasznos első szűrő. Tudod Tegyen egy virtuális növénytúrát itt hogy megnézze, hogyan szervezik meg az egyedi présöntő műhelyt a formakészítéstől a végső tisztításig.
 Precíziós alumíniumötvözet öntött alkatrészek másodlagos műveletekkel Ezek az öntött alkatrészek a nagy pontosságú egyedi gyártást hangsúlyozzák, integrálva a présöntést CNC megmunkálással, fúrással és menetfúrással. Az olyan felületkezelések, mint a porbevonat vagy bevonat, növelik a tartósságot, támogatják az összetett összeállításokat és a szigorú minőségi előírásokat. Termék megtekintése →
Gyakran Ismételt Kérdések
Összességében melyik a leggyakrabban használt alumíniumötvözet?
A megmunkált és szerkezeti alkatrészeknél a 6061 a leggyakrabban használt alumíniumötvözet. A lemezek és hengerelt anyagok esetében a 3003 a vezető minőség. A nyomásos présöntésben az A380, más néven ADC12 a legszélesebb körben használt ötvözet. A válasz a gyártási folyamattól függ.
Mi a különbség a 6061 és a 3003 között?
A 6061 egy hőkezelhető ötvözet, amely körülbelül kétszer akkora folyáshatárral rendelkezik, mint a 3003 szabványos temperálásnál. A 3003 egy nem hőkezelhető ötvözet, amelyet a kiváló alakíthatóság és korrózióállóság érdekében választottak ki lemezes alkalmazásokban. A 6061 a megmunkált alkatrészekre jellemző, míg a 3003 a tartályokban, csatornákban és edényekben dominál.
A 6061 alumínium fröccsönthető?
A 6061 hagyományos nyomásos présöntése nem javasolt, mert az ötvözet túlzott zsugorodás és porozitás következtében megszilárdul. Azok a tervezők, akik 6061-es szintű szilárdságot igényelnek, vagy rúdból, lemezből vagy extrudálással megmunkálják az alkatrészt, vagy olyan öntvényötvözetet adnak meg, mint például az A356, amely hőkezelhető hasonló szilárdsági szintre.
Melyik alumíniumötvözet a legjobb sós vizes környezetben?
A szokásos ötvözetek közül az 5052 és más 5xxx magnézium-alumínium ötvözetek nyújtják a legjobb korrózióállóságot. Öntött alkatrészek esetén az A360 vagy alumínium-magnézium öntvényötvözetek előnyben részesíthetők, ha tengeri expozíció várható. Az eloxálás vagy porbevonat tovább növeli az élettartamot.
Az ADC12 ugyanaz, mint az A380?
Az ADC12 az A380-hoz kémiailag hasonló présöntvény-ötvözet japán jelölése. Mindkettő körülbelül 8% szilíciumot és 3% rezet tartalmaz. A vas és mangán határértékeinek kisebb eltérései befolyásolhatják a rugalmasságot és a szerszámos forrasztási viselkedést, ezért a nemzetközi beszerzés előtt ellenőrizze a pontos szabványt.
Hogyan választhatok a 6061-T6 és a 7075-T6 között?
Válassza a 6061-et, ha a költség, a hegeszthetőség és a korrózióállóság számít, és a feszültség mérsékelt. Csak akkor válassza a 7075-öt, ha a kialakítás lényegesen nagyobb szilárdságot kíván, például repülőgépek vagy csúcskategóriás sportszerek. A 7075 többe kerül, nehezebb megmunkálni, és védőbevonatot igényel korrozív környezetben.
Melyik a legjobb alumíniumötvözet CNC megmunkáláshoz?
A 6061-T6 a legjobb univerzális választás CNC megmunkáláshoz, mert egyesíti a jó szilárdságot, a kiváló forgácsképzést és a széles körű rendelkezésre állást. A 7075-T6 nagyobb szilárdságot kínál, de gyorsabban kopja a szerszámokat és többe kerül. Nagyon nagy gyártási sorozatok esetén a szabad megmunkálású minőségek, mint például a 2011 vagy 6020 csökkenthetik a ciklusidőt, de feláldozzák a korrózióállóságot vagy a szilárdságot.
Utolsó elvitel: Párosítsa az ötvözetet az eljárással
A leggyakrabban használt alumíniumötvözet nem egy kézikönyvben írt fix szám. Ez az a minőség, amely a legjobban illik az Ön alkatrésze gyártási útvonalához és szervizállapotához. A 6061 a megmunkált szerkezeti munkák szabványa. A 3003 az alakítás és a lemezgyártás szabványa. Az A380 a nagy térfogatú nyomásos présöntvény szabványa. Tudni, hogy melyik kérdésre válaszol valójában, legyen az a szerkezeti szilárdság, a lemez alakíthatósága vagy az önthetőség, többet ér, mint egyetlen osztályszámot megjegyezni.
Amikor a projekt a prototípustól a mennyiségi gyártás felé mozdul el, az anyagbeszélgetésnek nem csak a tervezőirodára, hanem az öntödére is ki kell terjednie. Egy tapasztalt öntvénygyártó tanácsot tud adni az ötvözetek cseréjével, temperálási lehetőségeivel, a porozitási határértékekkel és a befejezési módokkal kapcsolatban, amelyek pénzt takarítanak meg a teljesítmény csökkenése nélkül. Ha egyedi öntvényszállítót értékel, hozza magával a rajzot és a működési környezetet. A megfelelő ötvözetválasztás – dokumentált és ellenőrzött – a különbség a helyszíni szervizelést túlélő és a jótállási igényt generáló alkatrészek között.


